
同样是"有机肥",生物有机肥和普通有机肥在生产工艺上的差距,远比名字上看起来的要大。普通有机肥追求的是腐熟度、养分含量和颗粒品相;而生物有机肥除此之外,还要保住一样东西——活菌。国家标准要求生物有机肥的有效活菌数不低于每克0.2亿,这个指标贯穿从发酵到包装的全过程,也正是它,把设备要求整体抬高了一个层级。
普通有机肥发酵依靠55—70℃高温杀灭病原菌、虫卵和草籽,造粒后烘干更是可以用上百度以上的热风,温度越高成果越好。
生物有机肥却不行。功能微生物(枯草芽孢杆菌、解磷解钾菌、木霉菌等)大多在60℃以上开始大量死亡,80℃以上基本灭活。这就制造了一个尖锐矛盾:发酵阶段仍需高温腐熟实现无害化,但功能菌剂必须在腐熟物料降温后才能加入;后续一旦有烘干、高温造粒环节,刚加进去的菌就全被杀死,产品直接不合格。
因此生物有机肥线的烘干机、冷却机必须配备精确的分段温控与在线测温,烘干温度一般要压在60—80℃以内,且物料受热时间越短越好。这对温度场的均匀性、热风系统的调节精度都提出了远高于普通肥的要求。
普通有机肥可以选圆盘、转鼓、平模、对辊等多种造粒方式,蒸汽转鼓造粒靠高温高湿成球,效率高、颗粒漂亮。
生物有机肥基本用不了这类工艺——蒸汽和高温会直接灭活菌剂。可行的路线只剩下常温挤压造粒(对辊、平模),或者在腐熟物料降温后后添加菌剂、采用低温造粒。可常温造粒对物料含水率、塑性、粒径的要求更苛刻,成粒率与颗粒强度往往不如湿法,设备需要更精细的调质与调压能力。
还有一种常见做法是"先造粒、后喷菌"——颗粒成型冷却后,在包膜机中把菌液雾化喷涂到颗粒表面。这就要求包膜设备具备精密的雾化系统与低温热风,喷涂量极小却要覆盖均匀,设备精度要求同样不低。
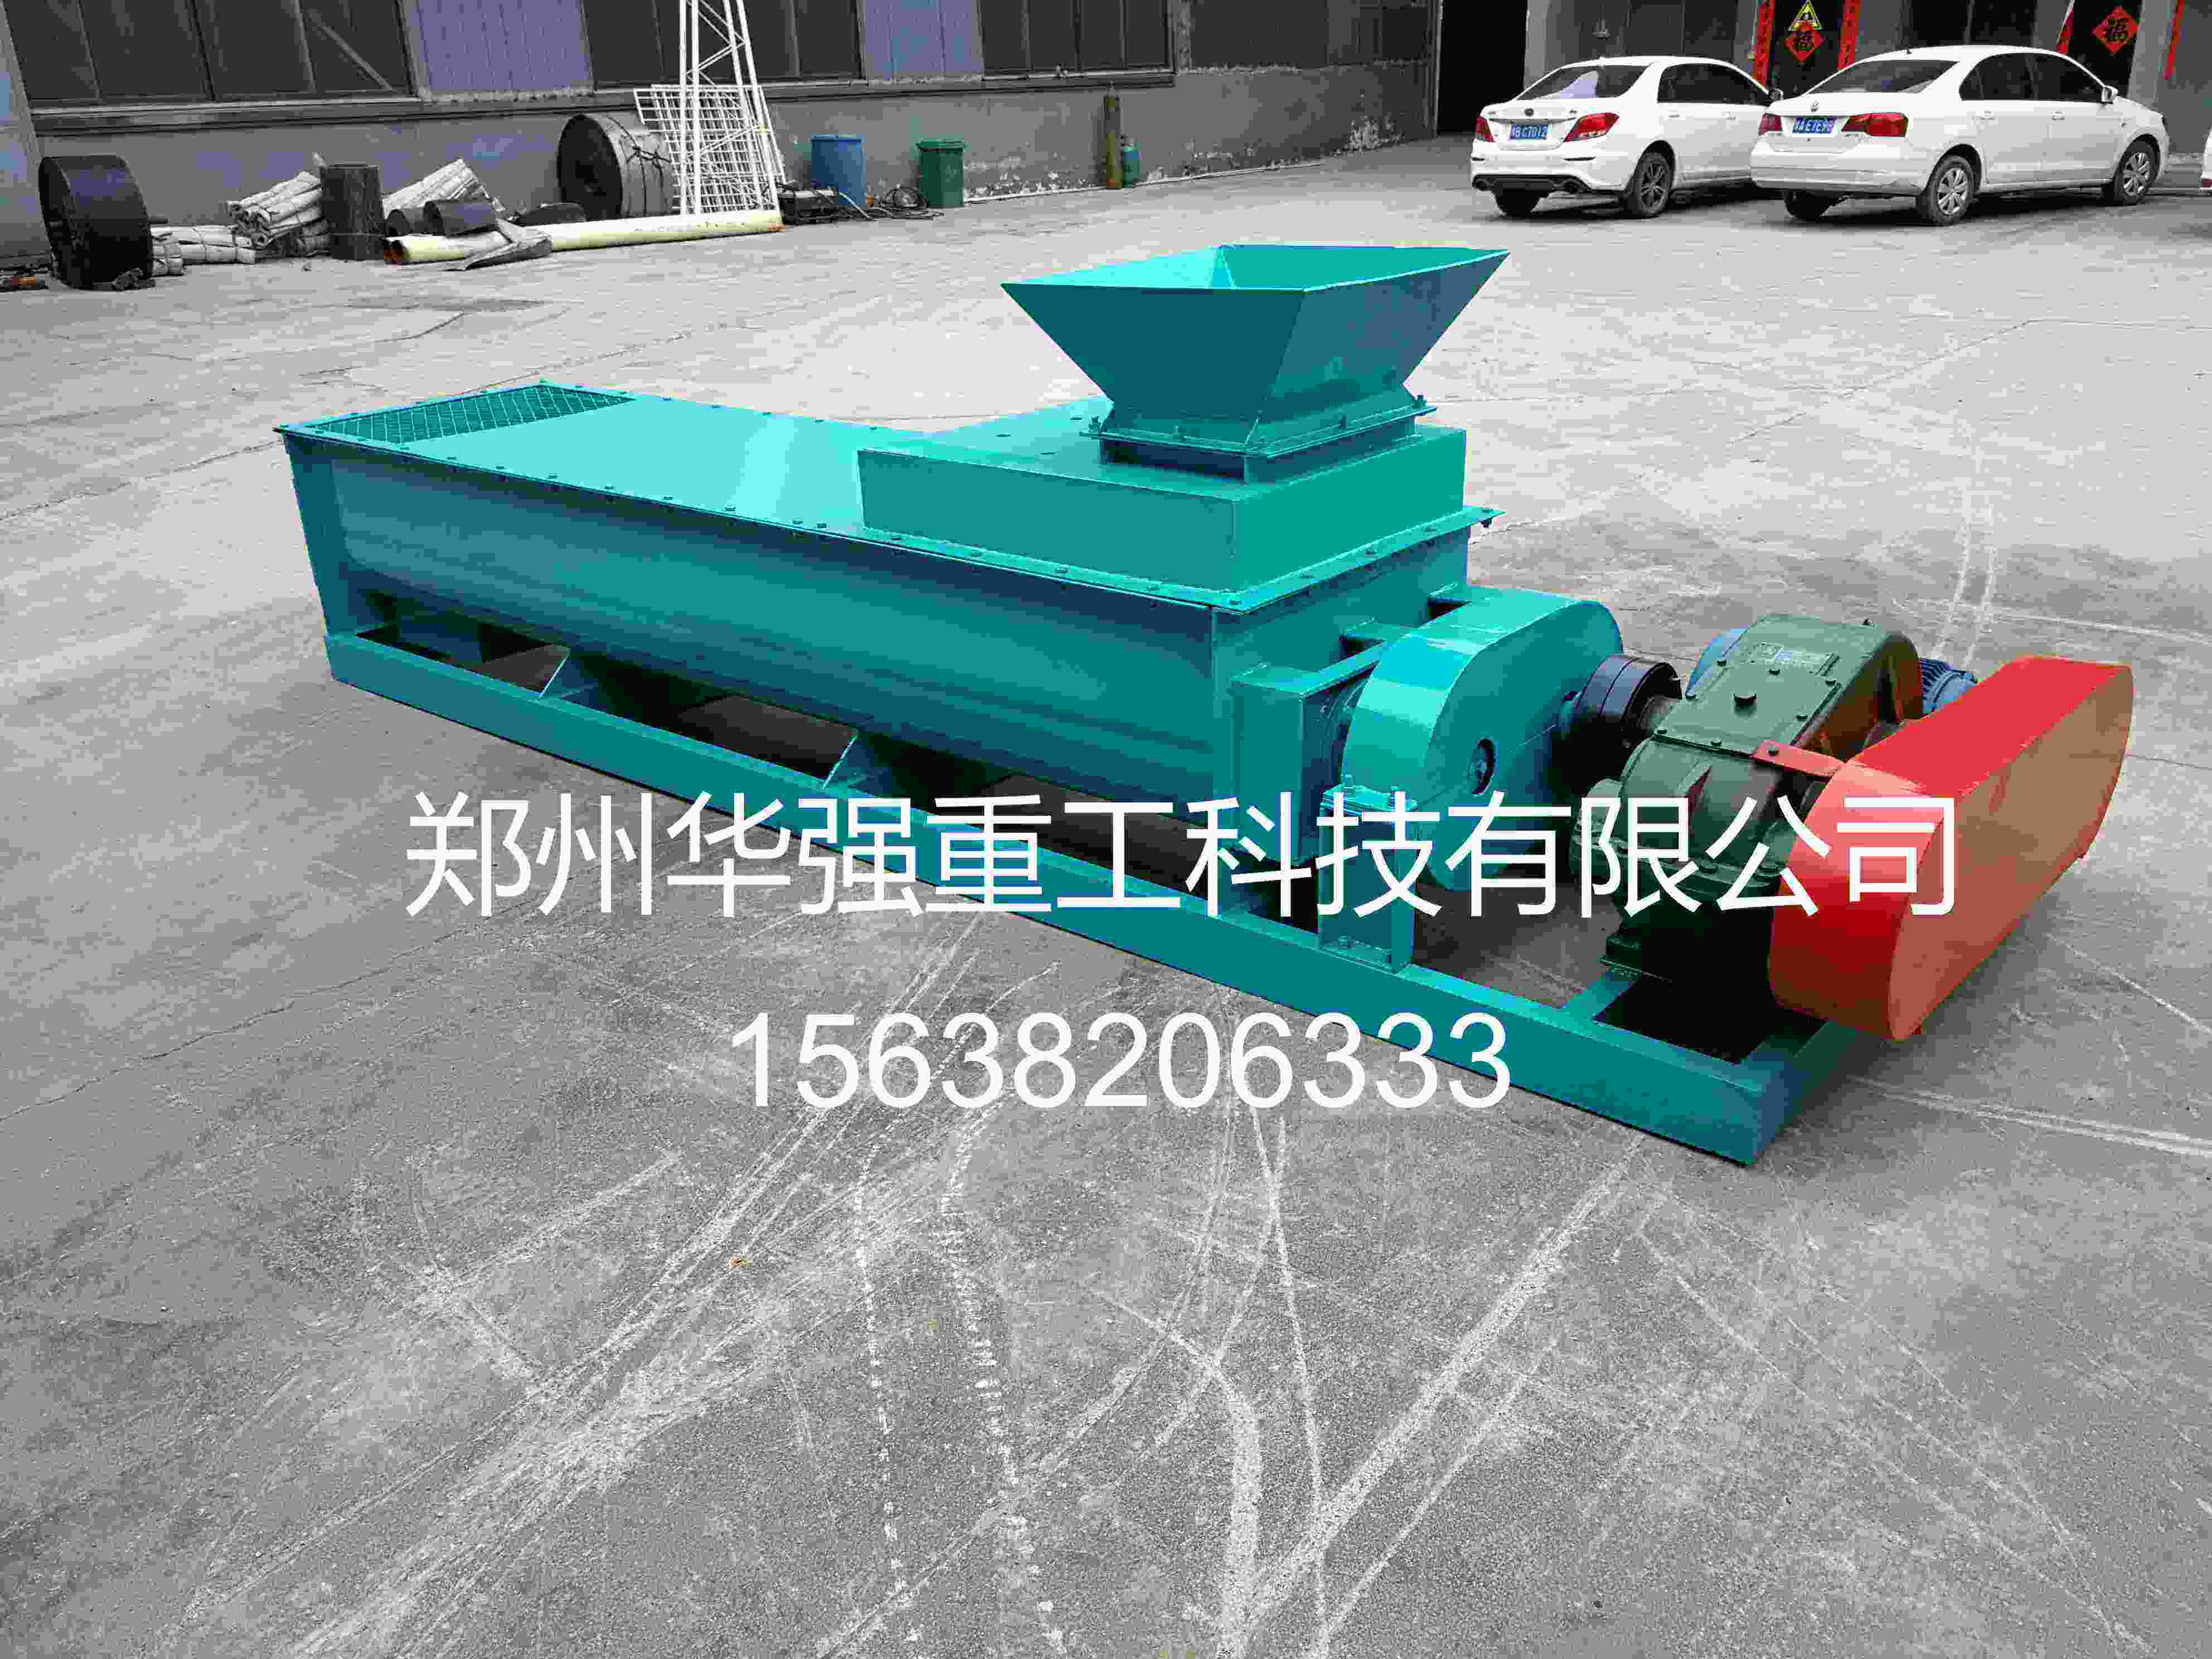
菌剂添加量通常只有每吨几公斤到十几公斤,占比千分之几。要把这么少的物料均匀分散到整批肥料中,普通混合机很难做到——混合不均,就会出现"这袋活菌超标、那袋几乎无菌"。因此生物有机肥线需要高均匀度混合设备(如双轴桨叶混合机),并配合微量添加系统(失重秤、微量螺旋)与分段投料工艺,混合变异系数要控制在很低水平。
活菌产品很怕杂菌污染。设备与物料接触面若残留旧料、滋生杂菌,会与功能菌竞争,导致有效活菌数下降、产品胀袋发霉。所以生物有机肥设备普遍要求接触部位用不锈钢、内壁光滑无死角、快开结构便于清洗,且每批次结束后需清理残留。这些在普通有机肥线上属于"可选项",在生物有机肥线上是"必选项"。
活菌数看不见摸不着,全靠过程参数保障。温度曲线、添加量、混合时间、烘干时长都需要记录留痕,设备尽量具备数据上传与存储功能,便于质量追溯。
生物有机肥对设备的高要求,归根结底源于"要保住活菌"这一条硬约束——它限制了温度、收窄了工艺、抬高了精度、加重了清洁负担。企业在配置生产线时,与其事后补救,不如在选型阶段就围绕"低温、均混、洁净、可控"四个关键词来挑设备,这样才能稳定产出活菌数达标的产品。


