
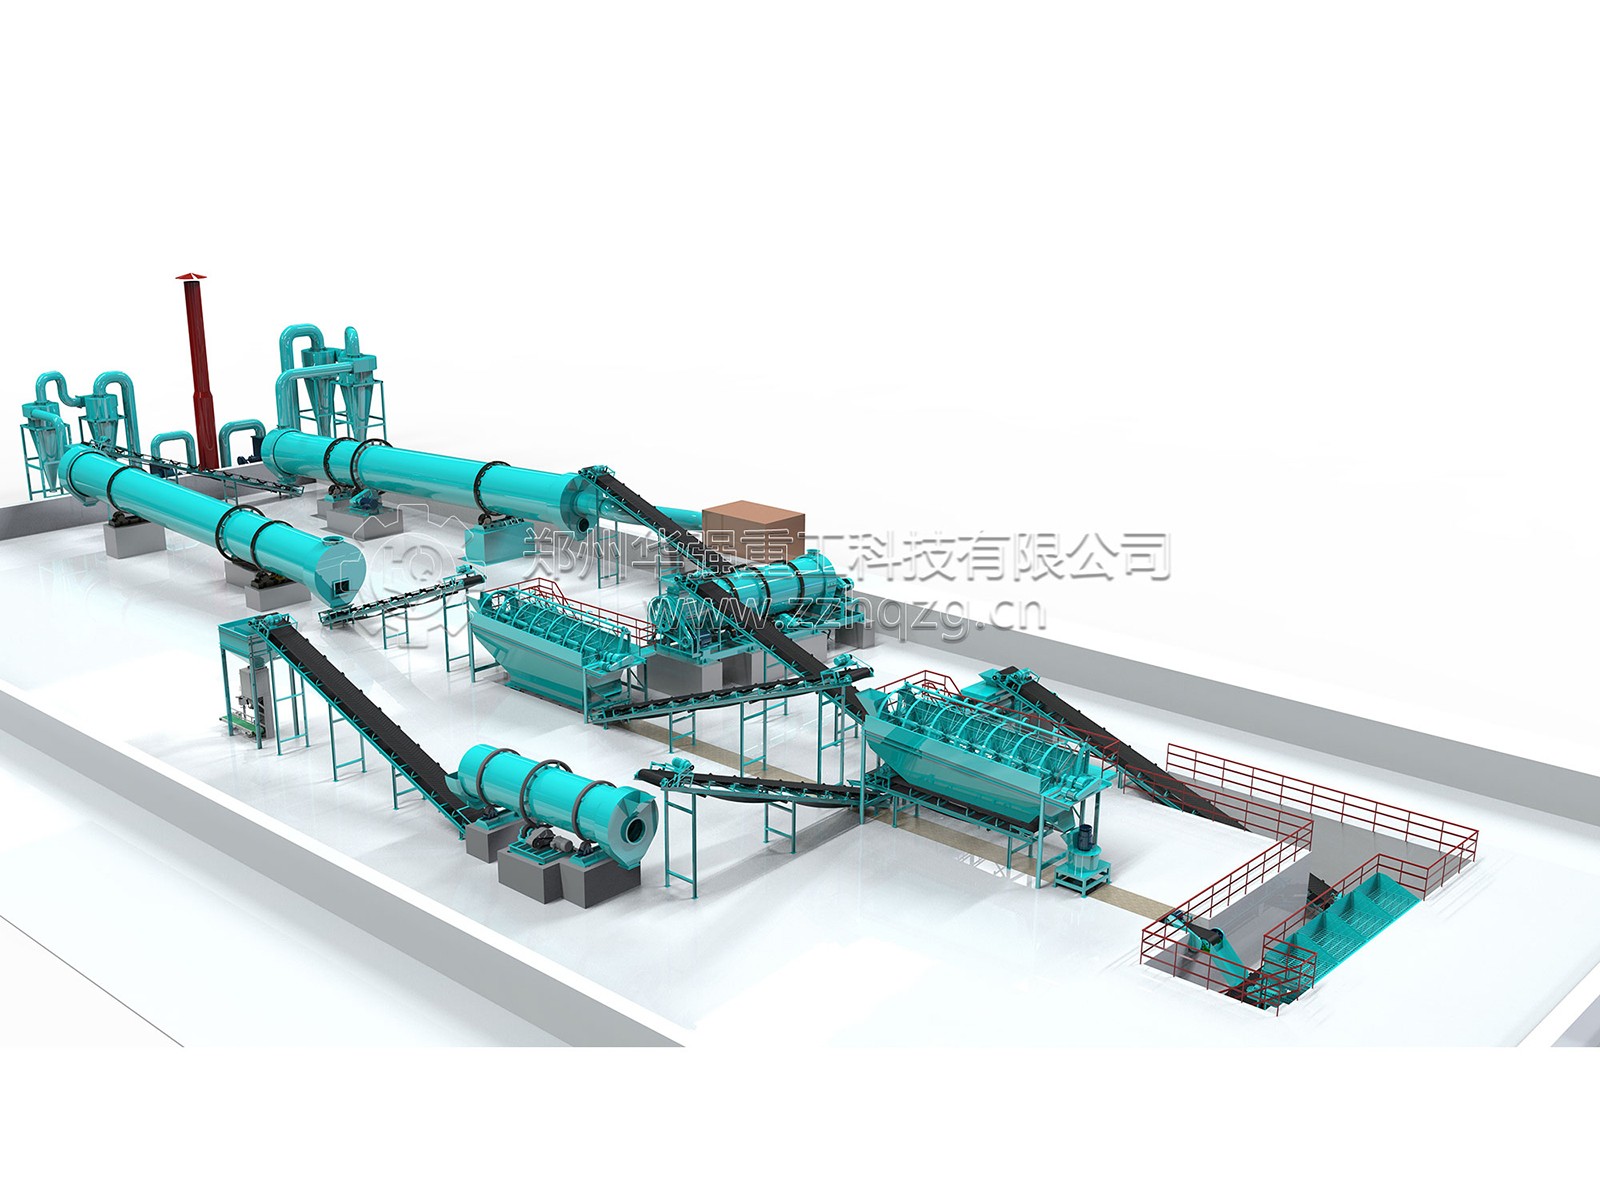
大型有机肥生产线主要用于规模化处理鸡粪、牛粪、猪粪、污泥等有机原料,实现畜禽粪污无害化处理与资源化利用。整套生产流程分为原料预处理、好氧发酵、粉碎搅拌、造粒成型、烘干冷却、筛分、包膜包装七大工段,各工序环环相扣,合理把控工艺参数,才能稳定产出合格颗粒有机肥。
原料预处理是生产线的重要的一道工序。新鲜畜禽粪便水分偏高,需要添加秸秆粉、菌渣等蓬松辅料调节含水率,控制在 55%~65%,同时调节碳氮比至合理范围。原料送入搅拌机混合均匀后,经过除杂设备剔除石块、塑料、铁丝等杂物,防止硬质杂质损坏后续翻抛、粉碎设备。原料预处理的质量,直接影响后续发酵速度和腐熟效果。
好氧发酵是有机肥生产的核心无害化环节。大型项目多采用槽式发酵工艺,物料铺在发酵槽内,使用槽式翻抛机定期翻堆。翻抛可以增加料层氧气含量,排出堆内水汽与臭气,促进微生物繁殖。堆体温度维持在 55℃~65℃,连续高温可以杀灭虫卵、病菌与杂草种子。根据堆温动态调整翻抛频次,发酵周期一般在 20 天左右,物料颜色变为深褐色、无臭味,就完成腐熟。
腐熟后的物料进入粉碎搅拌工段。发酵完成的有机肥结块较多,使用有机肥粉碎机把大块物料打碎,细度满足造粒要求。粉碎后的原料输送至搅拌机,按需添加微生物菌剂、中微量元素,充分混合搅拌,保证物料成分均匀,为造粒做准备。
造粒成型分为两种主流工艺,圆盘造粒或者转鼓造粒。粉状腐熟物料进入造粒主机,依靠液相粘结作用滚动成球。根据成品需求选择机型,圆盘造粒调试灵活;转鼓造粒产能更大,适合大型生产线。造粒过程要把控物料水分,水分过高容易粘壁,水分过低颗粒松散,返料量增加。
刚成型的湿颗粒进入烘干冷却工段。湿颗粒强度低,直接堆放容易破碎,送入回转烘干机低温烘干,降低颗粒含水率。烘干后的颗粒温度较高,通过冷却机快速降温,减少余热,避免成品储存时吸潮结块。烘干温度不能骤升骤降,防止颗粒开裂粉化。
冷却后的物料送入滚筒筛分机分级筛选。筛分出合格成品颗粒、大颗粒和细粉料。超大颗粒破碎后,连同细粉返料送回造粒工段循环制粒,形成闭环生产,减少原料浪费。合格颗粒可进入包膜机,喷涂防结剂,提升颗粒流动性,降低仓储结块风险。然后进入自动包装工段,成品颗粒输送到自动包装秤,定量装袋、封口,入库存放。配套除臭、污水处理系统,收集发酵产生的废气,处理生产废水,满足环保排放要求。
建设大型有机肥生产线,需要提前规划厂房场地、原料储存区、发酵槽布局。从原料调配、高温发酵,到造粒烘干、筛分包装,每个工序都需要配套对应的设备。规范管控各环节工艺指标,做好设备日常维护,既能实现粪污减量化无害化处理,又能产出高品质有机肥,助力农业绿色种植。


