
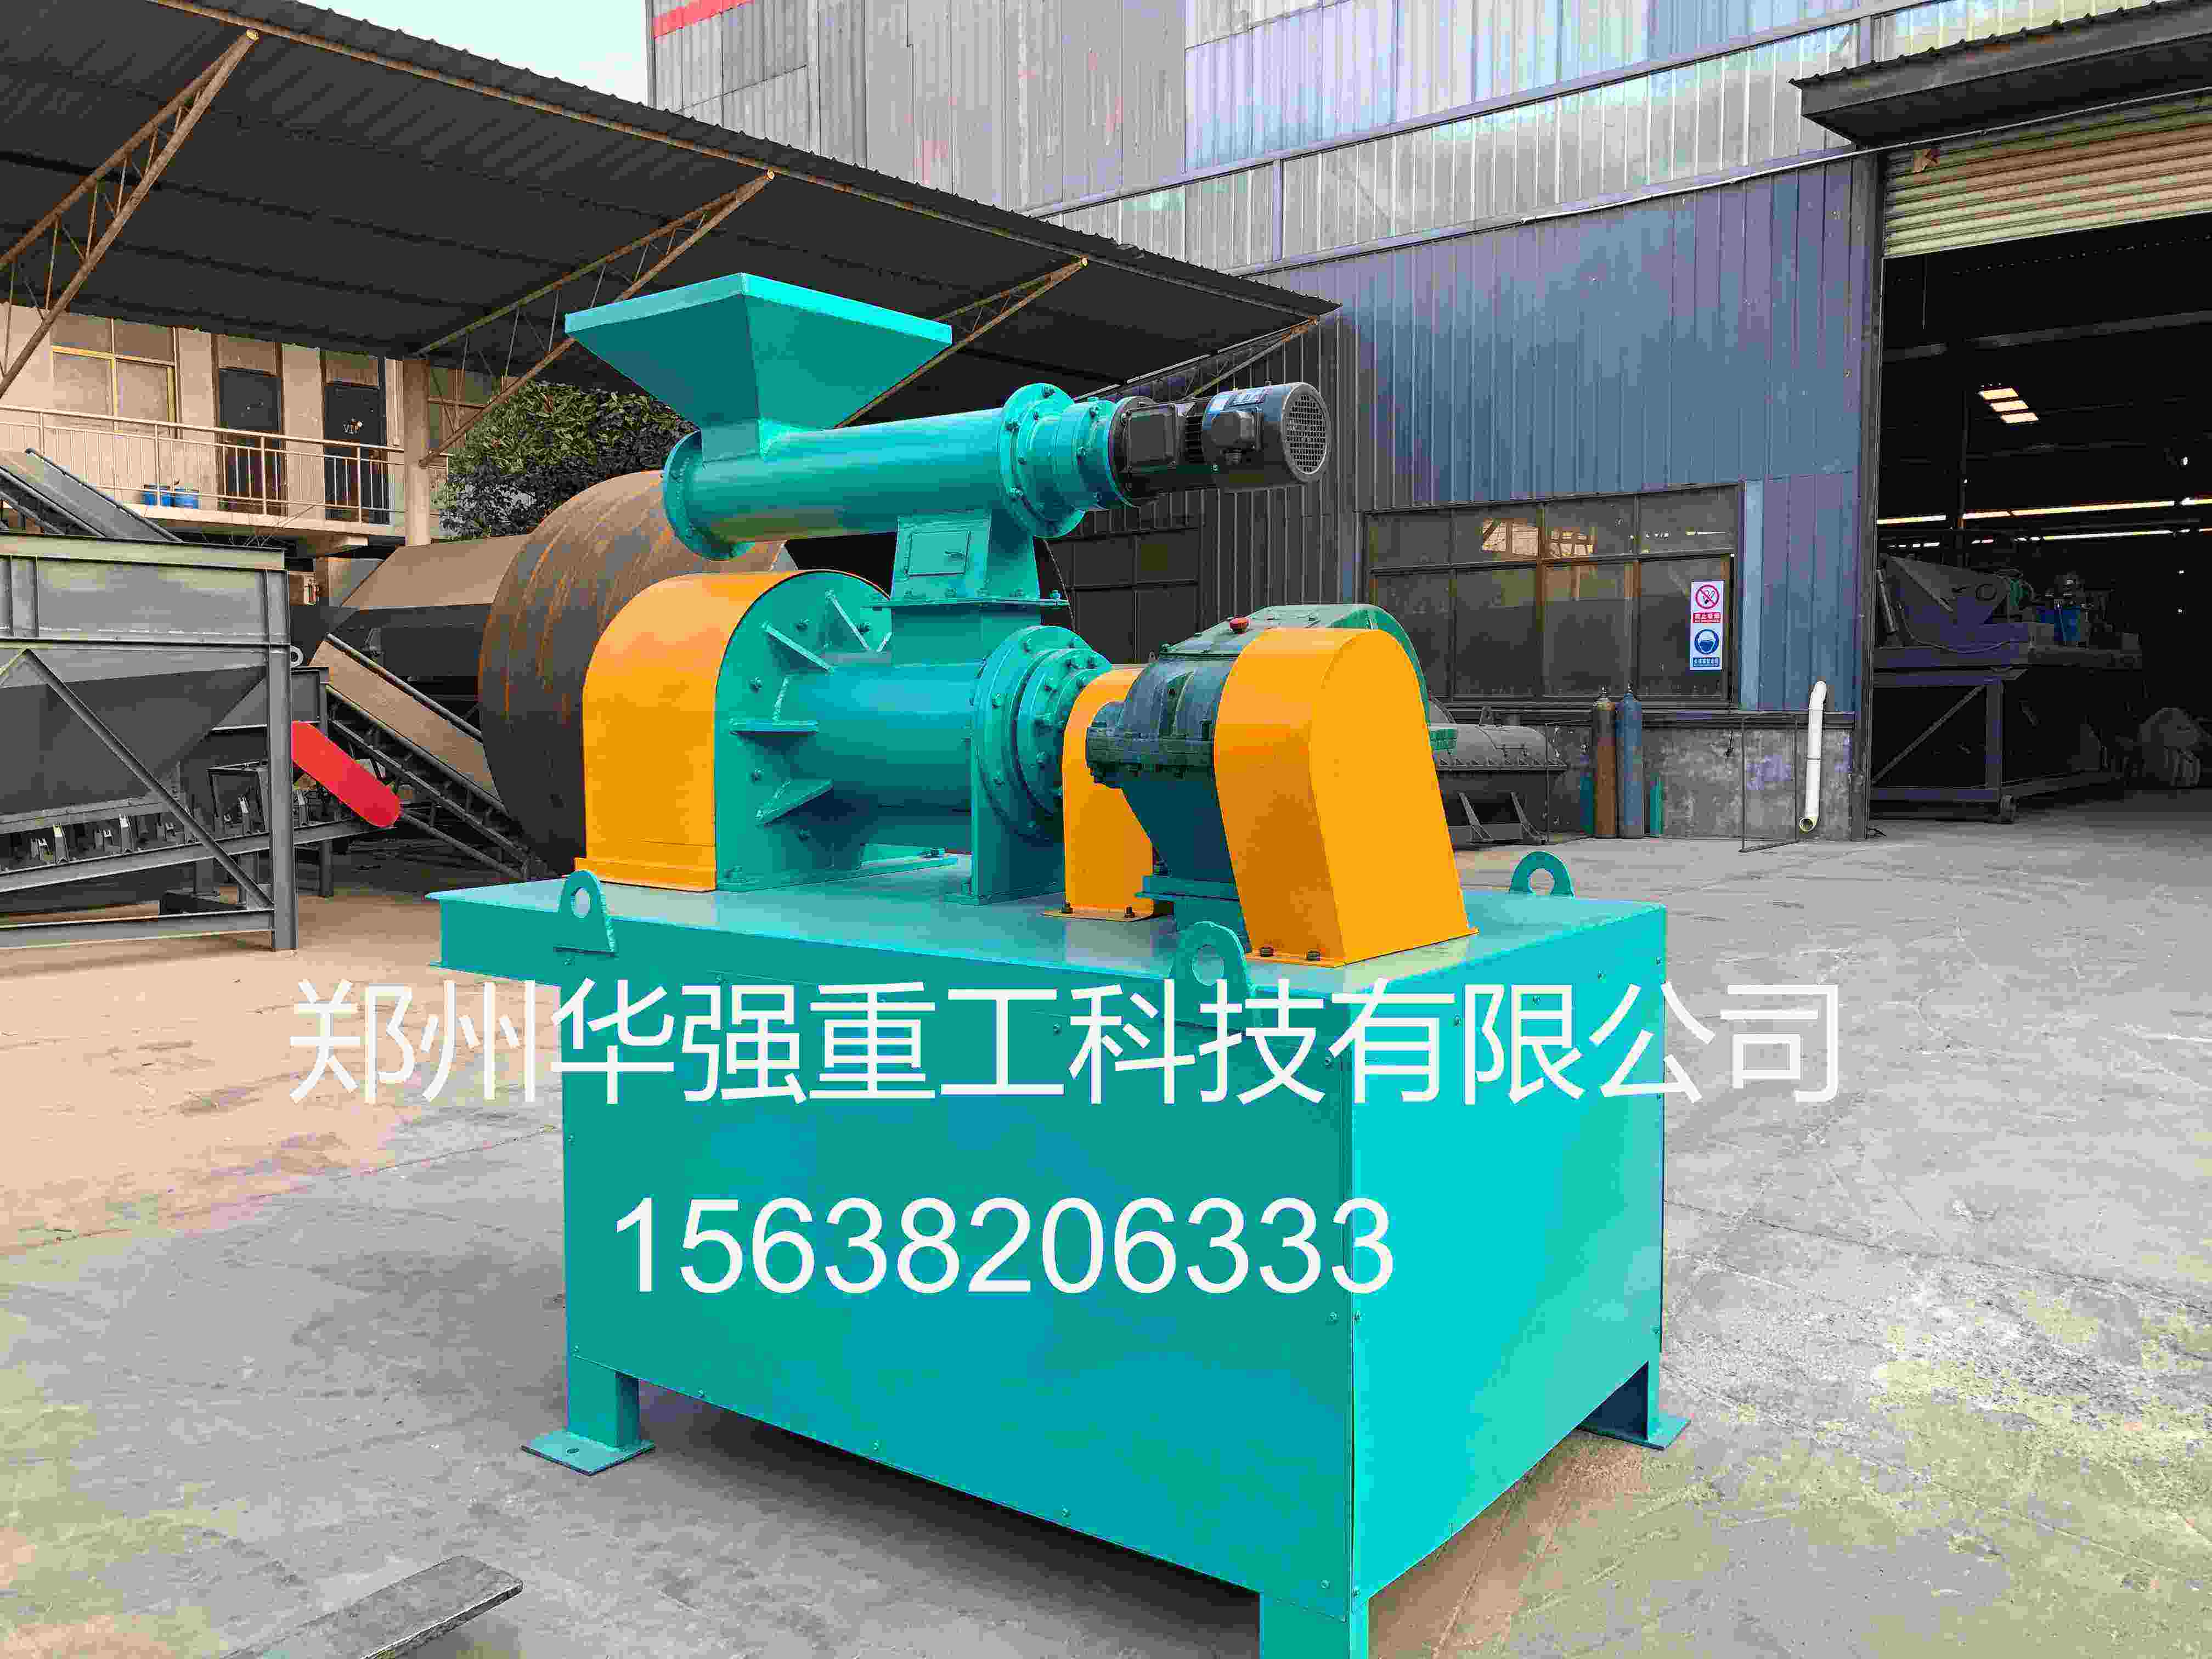
有机肥双模造粒机并不是简单把平模机和环模机拼在一起,而是把平模挤压、环模滚压、螺旋输送、双向辊压等工艺集成到同一主机中。物料经发酵、搅拌、除杂后,由变频喂料机均匀送入造粒腔,在螺旋推力和压辊挤压共同作用下成型。
平模造粒模式:高压挤压,适合干态或半干物料
平模模式下,物料主要依靠自重和螺旋推力进入平模压制区,压辊将物料压入模板模孔,形成圆柱状颗粒,再由切刀切断。该模式压力集中、进料均匀,适合含水率较低、流动性一般的粉状有机肥或有机无机复混肥。由于转速相对较低、温升较小,有利于保留有机质和部分功能菌活性。
环模造粒模式:滚动挤压,适合湿态或黏性物料
环模模式下,环模旋转带动压辊转动,物料在环模内壁被连续挤压并穿过模孔成型。该模式适合含水率偏高、黏性较强、流动性较差的腐熟畜禽粪便。物料在环模内受滚动挤压和剪切作用,成粒较为均匀,透气性较好,能有效缓解湿料堵模、成粒差的问题。
双模如何切换?
双模造粒机的“切换”主要体现在造粒腔内模辊结构、进料方式和挤压路径的适配。实际生产中,可根据物料含水率、纤维含量、黏稠度和成品颗粒要求选择对应模式:湿黏腐熟粪污优先使用环模滚压模式,干态粪粉、复混肥粉料优先使用平模挤压模式。部分机型通过模块化模具、可调压辊间隙和喂料速度配合,实现不同物料下的稳定造粒,无需为两种物料分别配置两台主机。
运行控制要点
切换模式时,应同步调整喂料量、含水率和压辊间隙。含水率过高易堵模,过低则颗粒松散;喂料过快会造成闷机,过慢则产量下降。模具孔径可选Φ5、Φ6、Φ7、Φ8等规格,按成品粒径需求确定。
总体来看,双模造粒机通过平模高压挤压和环模滚动挤压互补,提升了设备对不同有机肥、复混肥物料的适应能力。选型时仍需结合物料状态、产能、颗粒硬度和后续烘干冷却工艺综合匹配。


