
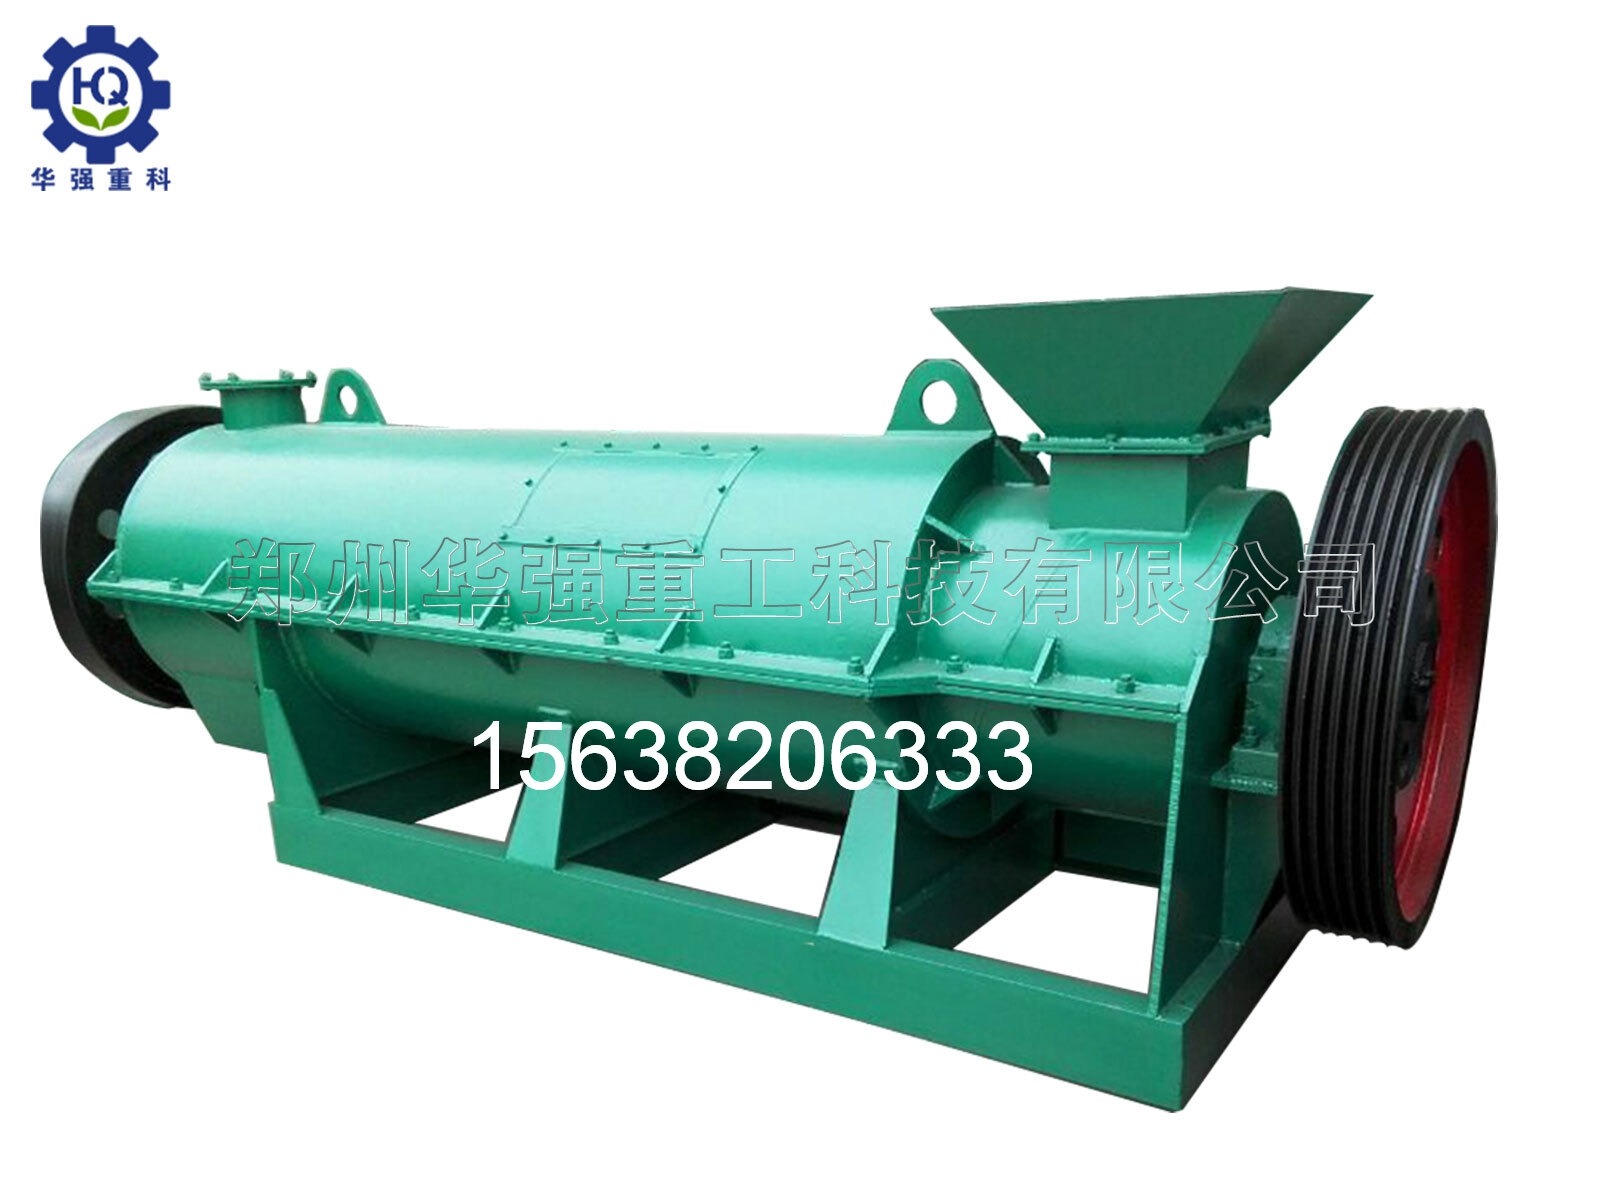
新型有机肥二合一造粒机工作原理里,"一台顶两台"容易被算成设备台数账:少买一台搅拌机、少一段皮带、少一个操作工。但真正让线跑顺的不是省了几台机,而是物料状态从头到尾不换手——含水、料温、细度、混合均匀度在同一腔体内连续交棒,中间不落地、不进缓存仓、不二次架桥。分体线掉链子,九成掉在"两台机之间那一段",不在主机本身。
搅拌机出料到造粒机进料,看着只隔一条皮带,实际会发生四件事:表面水分蒸发、粉料在缓存仓按比重二次分层、细粉在溜管拐角架桥、上批残料串进下批。造粒机吃到的料,和搅拌机刚放出来的已不是同一状态。
现场表现很具体:同一配方上午成粒率 93%、下午掉到 80%,操作工先去捅缓存仓而不是查造粒机。二合一把这段"中间"取消,均化完直接进成型区,状态漂移被压到极小——这才是"顶两台"的技术含义。
分体线两台主机各带一套电机变频,前机快一点、后机慢一点,中间必堆料或断料,靠料位计来回追。二合一多用一套主传动带均化转子与压辊/转鼓,喂料、均化、成型同频:给料量一变,两段同步响应,不必在两台电控之间做联锁。
干法冷压款更明显,挤压摩擦温升还没散掉就完成切粒,料温锁在低位;湿法款母球刚成核即进整形腔,表面液相未干,滚圆更省喷液。这种"热状态、湿状态不中断"的连续,是两台分体机拼不出来的。
调试耦合:转速或间隙一动,均化效果与成型压力同时变,不能"只调搅拌不动造粒"
故障连带:均化腔一卡,成型区跟着空转;切刀钝了整腔出料带毛刺,停机面比单机大
寿命不同步:模具压辊是高频易损件,均化桨叶磨得慢,换一次模常要连带拆半腔
产能取 弱段:整机时产不按造粒段标称,而取"均化吃料速度"与"模孔出料速度"里较小的那个
所以看参数别只盯"时产2~3吨",要问清这个数按哪段算。
多配方频繁切换:一天换三四种料,清腔比清两台单机更费时,串料风险集中。
原料波动大:外收鲜粪含水忽高忽低,分体线能在缓存仓调湿,二合一没这个缓冲。
大产能连续线:时产 5 吨以上多机并联,分体线单段检修不停全线,二合一停机即整段停。
死磕圆球卖相:湿法滚圆抛光仍更圆,干法二合一多出柱粒、椭球粒,后接抛圆才追得上。
一句话:物料稳、配方少、规模中小、想省烘干省占地,二合一是优解;物料杂、换得勤、吨位大,分体线更抗造。
带真实腐熟料连续跑 4 小时,记四组数:进机与出粒含水差(干法线应基本不增不减)、料温升(越小越保菌、越不返潮)、成粒率波动(同配方前后批偏差 ≤3% 才算节拍稳)、换配方清机时间与残留量(这项能见"合"的代价)。四项稳,说明合的是状态;四项飘,就该退回分体线加缓存仓。
二合一"一台顶两台",顶掉的是两台之间的状态断点和节拍追料,不是简单少买一台设备。动力共用让均化与成型同频,代价是调试、故障、寿命、产能被绑在一起。带料跑 4 小时看状态守恒四项,比数设备台数靠谱得多。


