
有机肥造粒线上,烘干机往往是整条线里很“重”的一台设备——不是重量重,是投资重、能耗重、配套重。一台烘干机后面拖着热风炉、引风机、除尘器和尾气处理,设备投资和持续能耗加起来,经常比造粒主机本身还高。平模挤压造粒机之所以在中小规模有机肥厂里一直有人选,核心原因就一条:它走的是干法路线,造粒环节不加水,出粒含水率本身就落在可筛分、可包装的区间,烘干和冷却整段可以省掉。
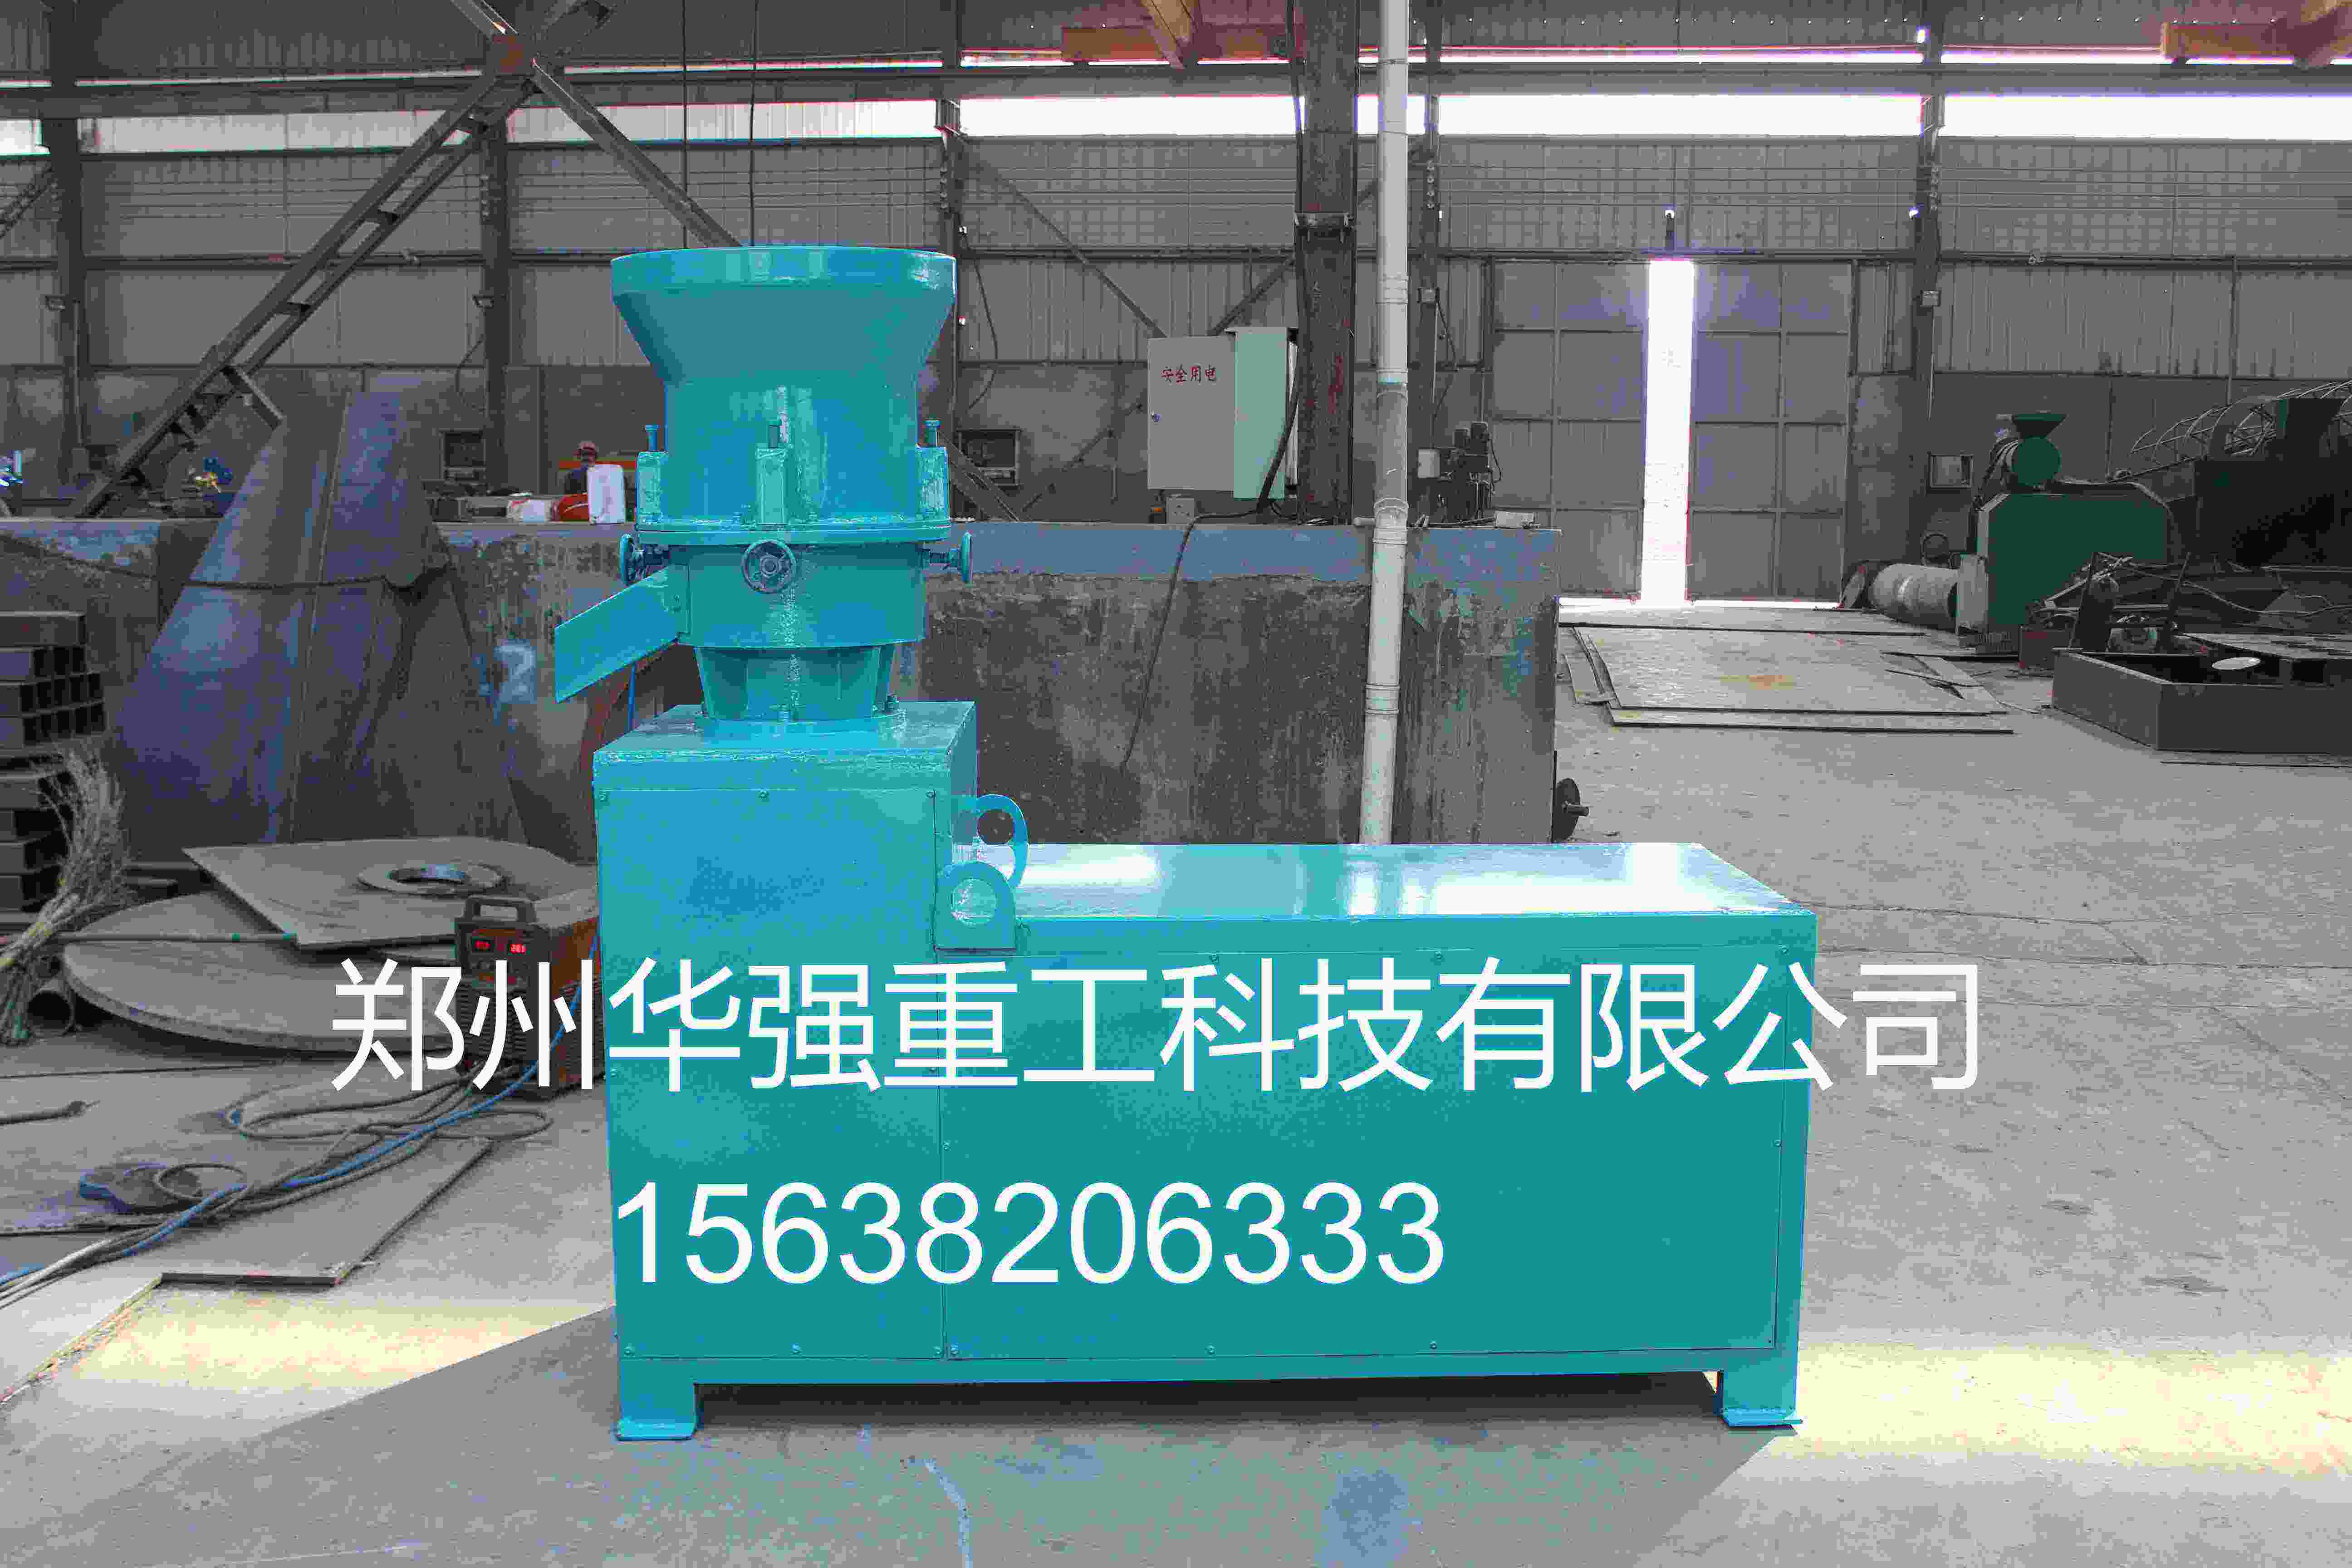
平模挤压造粒机的工作原理不复杂:压辊贴着平模盘面公转,把低湿粉料强制碾入垂直排布的模孔,物料在孔内被压实、挤出、切断成柱状颗粒。全程不喷水、不喷浆,颗粒含水率基本与进料一致。只要入机物料水分控制在15%—25%这个窗口内,出机颗粒直接进筛分、计量包装,不需要再经过烘干。这条工艺路线省掉的不只是一台烘干机,还包括为烘干配套的热风炉、冷却机、尾气处理和相应的厂房空间与电控系统。对时产1—3吨的中小型线来说,整线投资和占地都能压下来一大截。
省掉烘干,省下的是一笔持续发生的钱。 烘干机的能耗是连续性的,热风炉烧煤、烧气或烧生物质,每天运行的成本是实打实的现金流出。平模干法造粒把这一段能耗归零,运行成本里只剩下主机电耗、粉碎电耗和筛分输送的电耗。对于利润本来就薄的中小有机肥厂,这笔持续能耗的节省,比主机采购差价更能影响回本周期。同时,干法常温挤压对物料中功能菌的杀伤远小于湿法烘干,做生物菌肥时这条路线还有保菌上的额外价值。
但“省掉烘干机”不是没有条件的。 平模挤压对入机物料有两个硬要求:水分要进窗口,细度要达标。水分偏高,物料粘模堵孔、挤出困难;水分偏低,粉料缺乏塑性,压出的颗粒松散易碎。细度不够,粗纤维在模孔处架桥,挤压不实、返料量上升。换句话说,烘干机省掉了,但前端的水分控制和粉碎工段不能省,甚至要做得更到位。平模干法造粒的本质,是把“造粒后脱水”的成本,转移到了“造粒前控水”的工序上。对于原料本身水分就不高、或者通过掺干料和晾晒能把水分拉进窗口的场景,这笔转移是划算的;如果原料长期高湿、前端又没有可靠的降湿手段,硬上干法只会把问题从烘干段推到造粒段。
它适合谁,边界也很清楚。 中小规模、多品种轮换、原料以发酵腐熟干料或复混粉料为主、对颗粒卖相要求不是 圆润的场景,平模干法造粒是投资轻、运行省、维护简单的务实选择。颗粒形状偏柱状,卖相不如湿法圆粒,但硬度高、储运不易碎。反过来,如果追求圆润商品外观、原料长期高湿、或者单线产能要求很大,湿法路线和烘干配套仍然是绕不开的。平模挤压造粒机省掉烘干机的那条路,是一条有前置条件的窄路——条件对上了,省下的就是真金白银;条件对不上,省掉的烘干机会以堵模、返料和颗粒松散的形式,把成本还回去。


